


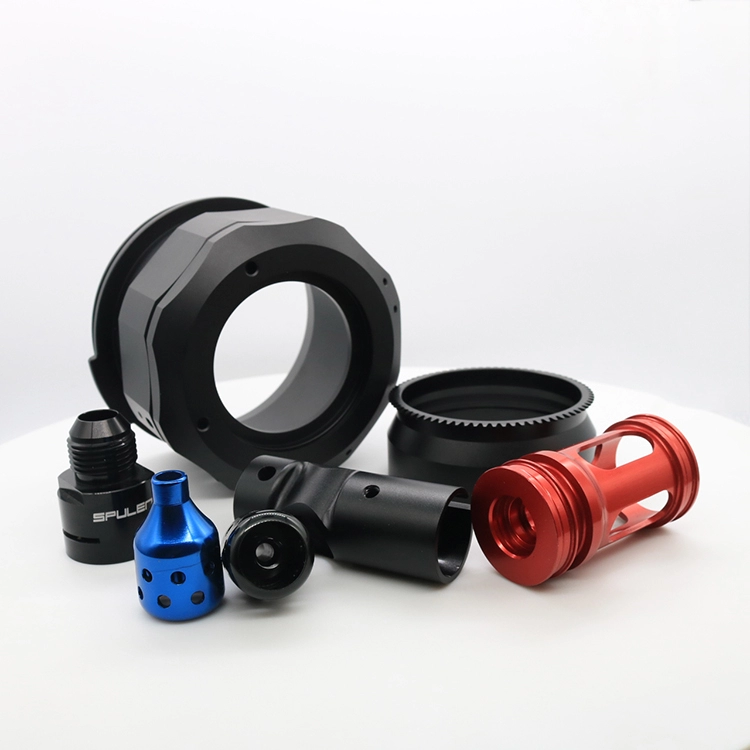
Delrin PC PEEK ABS POM plastmasas frēzēšanas darbgaldi
Specifikācijas: pielāgotas atbilstoši rasējumu un paraugu prasībām
Ievads: Profesionālās aparatūras piederumu apstrādes rūpnīca
Apraksts
Tehniskie parametri

| Pabeigt rezultātu | |
| Kā mehāniski | Asā mala un urbumi tiks noņemti |
| Pērles sprādziens | Detaļu virsmai ir gluds, matēts izskats |
| Anodēts | II tips rada korozijizturīgu apdari. Detaļas var anodēt dažādās krāsās - visbiežāk tās ir dzidra, melna, sarkana un zelts - un parasti to saista ar alumīniju. |
| III tips ir biezāks un rada nodilumizturīgu slāni papildus II tipa korozijas izturībai. | |
| Pulvera mētelis | Šis ir process, kurā pulverveida krāsu izsmidzina uz daļas, kas pēc tam tiek cepta krāsnī. Tādējādi tiek izveidots stiprs, nodiluma un korozijas izturīgs slānis, kas ir izturīgāks nekā standarta krāsošanas metodes. Lai izveidotu vēlamo estētiku, ir pieejamas ļoti dažādas krāsas. |
| Pielāgots | Kopīgi sazinieties ar mums pa e-pastu, skype, WhatsApp. Mēs jums izskatīsim apdares procesu. |
Citi | |
| Pielaide | + / - 0,006 mm |
| Izpildes laiks | 1-2 nedēļas paraugiem, 3-4 nedēļas masveida ražošanai |
| Zīmējums ir pieņemts | Solid Works, Pro / Engineer, AutoCAD (DXF, DWG), PDF, TI |
| Maksājuma nosacījumi | Tirdzniecības nodrošināšana, TT / Paypal / WestUnion |




Mūsu noliktava
Daži parastā tipa materiāli, kurus mēs vienmēr glabājam noliktavā
Tīras un lielas veidņu noliktavas, lai saglabātu visus klientus' veidnes kārtīgi
Iekšējo veidņu izgatavošana
Mēs apsolām projektēt un izgatavot visas jūsu veidnes mājā, lai nodrošinātu veidņu kvalitāti un drošību.
Štancēšanas darbnīca
Mums ir gandrīz 70 komplekti štancēšanas mašīnas no maza līdz lielai. Lielākais līdz 500 tonnām.
Veidņu un aprīkojuma kvalitāte ietekmē štancēšanas izstrādājumu kvalitāti. Par laimi, mēs tos visus varam nodrošināt ar augstu kvalitāti.

CNC apstrādes darbnīca
Mums ir 3/4/5 ass precīzi uzlaboti CNC apstrādes centri.
Mums ir uzlabotas virpu virpošanas mašīnas, lai ātri izgatavotu detaļas (ja materiālu ievieto mašīnās, beidzot iznāk perfekti izstrādājumi).
Sekundārā operācijaWorkshop
Mēs izveidojam speciālu aprīkojumu detaļu automātiskai atkausēšanai un salocīšanai.
Mums mājās ir ultraskaņas tīrīšanas iekārtas, lai pirms iesaiņošanas visas detaļas varētu notīrīt.
Mums ir lāzera drukāšanas iekārta mājas apstākļos, lai veiktu jūsu pielāgoto LOGO.
Mūsu inspekcijas darbnīca
Mums ir zemas un augstas temperatūras pārbaudes mašīnas, sāls izsmidzināšanas testa kamera, 3D projektors un dažādi pārbaudes rīki.
Shenzhen lepnums Industrial Co Ltd
E-pasts:crush@pride-cnc.com
Whatsapp:+8615629044483
Fakss:+86-917-3387002
Pievienot:D bloks, Dianlian Science Park, Matian St., Guangming District, Shenzhen 518106, Ķīna
Jaunākās ziņas
HDPE oderētu cauruļu ražošanas tehnoloģija
PE iekšējā odere faktiski ir PE (polietilēns) ar ļoti plānu sienu biezumu. Vispārējā SDR vērtība (diametra un biezuma attiecība: ārējais diametrs / biezums) ir 50 ~ 80. Tas ir galvenais bezbezturbumu remonta materiāls. Pēc oderes caurules materiāla iekļūšana sākotnējā Japānas sniega ceļā caur" vienāda diametra" vai" U" procesa laikā PE oderes lieces materiāls ir noapaļots, un PE iekšējā koka caurule ir cieši piestiprināta pie sākotnējās tērauda caurules, cementa vai naftas ceļiem, ar sniega materiālu izklāta PE ir loma novēršanā un blīvā, tēraudam ir loma nesošajā spiedienā , cauruļvadus, kas gandrīz nebija izmantojami, var izrakt un salabot, izmantojot šo procesu, un tos var atjaunot lietošanai. Lieliska kompozītmateriāla kombinācija, ne tikai ātra būvniecība, ievērojami samazina kopējās uzstādīšanas izmaksas, pašreizējam projektam ir plaša tirgus karte, gan sociāli, gan ekonomiski ieguvumi, bet ar PE pārklātu cauruļu ražošanas tehnoloģija ir grūtāka, parastā siltumizolācija Produkts cauruļu ražošanas līnijas kvalitāte neatbilst kvalitātes prasībām, tāpēc PE caurules ekstrūzijas līniju var izmantot tikai noteiktu pelējuma pārveidojumu veikšanai, vienlaikus uzlabojot ražošanas tehnoloģijas līmeni un apkopojot pieredzi, lai ievērojami samazinātu atkritumu daudzumu un samazināt ražošanas izmaksas, pamatojoties uz produkta kvalitātes nodrošināšanu. Pašlaik nav maz vietējo ražotāju, kas ražo HDPE policijas materiālus oderes remontam. Tagad mēs apkoposim galvenās problēmas un risinājumus, kas radušies PE oderes materiālu ražošanā, un galvenās tehniskās problēmas HDPE iekšējo cun dzīvnieku materiālu ražošanā. Ieskaitot tādas problēmas kā liela ārējā diametra kontrole, sarežģīta sienas biezuma kontrole, nekvalificēta caurules virsma, vilces slīdēšana, nekvalificēta caurules lūzuma produktivitāte utt. Iepriekšminētās problēmas tiek analizētas un atrisinātas šādi:
1Ārējā diametra kontrolei HDPE oderējuma caurulei ir ļoti augstas prasības attiecībā uz ārējo diametru. Ja caurules ārējais diametrs ir pārāk liels, PE oderi nevar atvērt pēc caurules vai cementa caurules iekšējā produkta nodiluma. Ir grumbas, un tos nevar cieši piestiprināt pie sākotnējā sniega. Ceļa iekšpusē: ja PE iekšējā materiāla ārējais diametrs ir pārāk mazs, pēc oriģinālās tērauda caurules vai cementa caurules nodilšanas starp PE oderes un tērauda caurules vai cementa pārdošanas vietām būs plaisa. No vienas puses, tas nevar būt tuvu sākotnējai pārdošanas atbilstībai, un tas izraisīs PE oderi. Tikai ar caurules spiedienu galu galā PE materiāls plīsīsies un projekts neizdosies. Tā kā PE oderes Cao materiāls ir pārāk biezs, ražošanas procesā ir ārkārtīgi grūti kontrolēt mitrumu un vakuumu, kā arī ir grūti kontrolēt ārējo diametru. Profilakses un risināšanas pasākumi ir šādi:
(1) PE ekstrūzijas ražošanas līnijas vakuuma rīsu ūdens temperatūras kontrolierim jābūt jutīgam un izmantojamam. Ieplūdes un kanalizācijas sistēmas vārstus ražošanas procesa laikā nevar regulēt pēc vēlēšanās, un dzesēšanas ūdens temperatūras svārstības nedrīkst pārsniegt ± 2 ° C.
(2) Visam smidzināmajam ūdenim jābūt normālas kvalitātes, un tajā nedrīkst būt smidzināšanas kultūras vai ūdens. Gatavojoties ražošanai, pārbaudiet pilnu ūdeni.
Populāri tagi: delrin pc peek abs pom plastmasas frēzēšanas apstrādes virpošanas daļas, Ķīna, ražotāji, piegādātāji, rūpnīca, vairumtirdzniecība, pielāgoti, izgatavoti Ķīnā
Pāri
nēNākamo
nēNosūtīt pieprasījumu
Jums varētu patikt arī


