

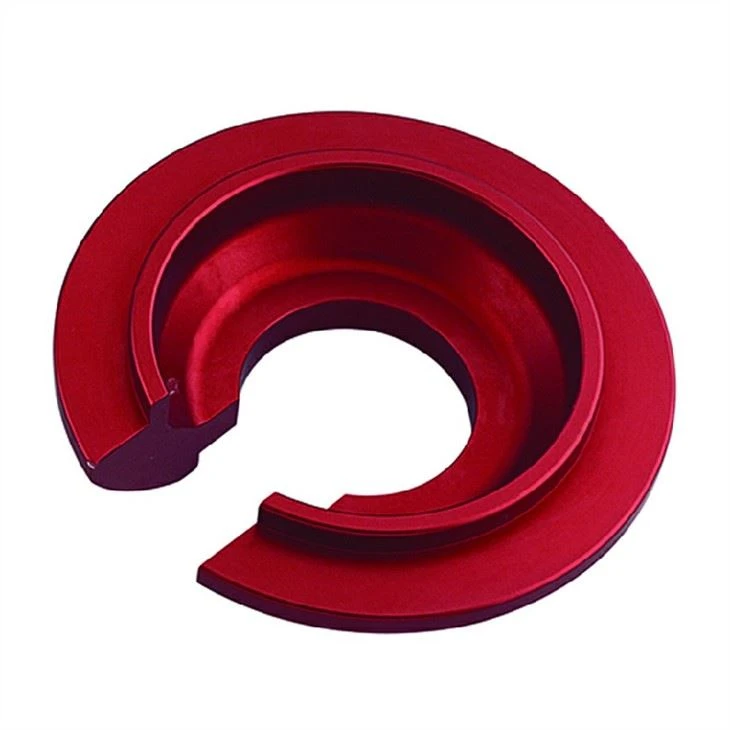

CNC Machining Turning Milling Parts Car Accessory Car Spare Parts

CNC Machining Turning Milling Parts Car Accessory Car Spare Parts

CNC Machining Turning Milling Parts Car Accessory Car Spare Parts

CNC Machining Turning Milling Parts Car Accessory Car Spare Parts

CNC Machining Turning Milling Parts Car Accessory Car Spare Parts

CNC Machining Turning Milling Parts Car Accessory Car Spare Parts
CNC mehāniskā virpošana Frēzēšanas daļas Automašīnu aksesuāri Automašīnu rezerves daļas
Apraksts
Tehniskie parametri
| Ātra detaļa |
CNC apstrāde vai nē: | CNC apstrāde |
Tips: | Urbšana, lāzera apstrāde, frēzēšana, ātrā prototipēšana |
| Materiālās iespējas: | Alumīnijs, misiņš, bronza, varš, rūdīti metāli, dārgmetāli, nerūsējošais tērauds, tērauda sakausējumi |
| Mikroapstrāde vai nē: | Nav mikro apstrādes |
| Izcelsmes vieta: | Guangdong, Ķīna |
| Zīmēšanas formāts: | .pdf / .dwg / .igs ./. stp / x_t. utt |
Produktu klāsts: | Pielāgotas rezerves daļas, CNC pototips, Mobilo tālruņu korpuss, aparatūras piederumi |
| Virsmas apstrāde: | Cinka pārklāšana, anodēšana, pulveris, pasivācija, suku& ploshing utt |
| Pakalpojumi: | CNC apstrāde, frēzēšana, virpošana, slīpēšana utt. Un montāža |
| QC sistēma: | 100% pārbaude pirms nosūtīšanas, pieejama trešo personu pārbaude |
| Izpildes laiks: | 3-5 darba dienas paraugiem, 10-20 dienas lielapjoma pasūtījumiem |
| Tirdzniecības noteikumi: | EXW, FOB |
Nosūtīšanas noteikumi: | ekspress, gaisa kravas, jūras pārvadājumi |
| Piegādes spēja: | 10000 gab. / Gab. Mēnesī CNC apstrādes automašīnu detaļu ražotājs |
| Sīkāka informācija par iepakojumu: | 1 dators uz PE putām standarta iesaiņošanai vai, ja nepieciešams, cnc mehānisko automobiļu detaļu ražošanai. |
| Osta | FOB Šenžena |
| Produktu izstāde |


| Citi produkti |


| Sazinies ar mums |

 BlockD, DianlianSciencePark, MatianSt., GuangmingDistrict, Shenzhen518106, Ķīna
 +8613477665385
 13477665385
| Mūsu aprīkojums |


| Jaunākās ziņas |
Sākot no būvniecības procesa, mēs atklājām, ka nerūsējošā tērauda veidgabalu kvalitāte galvenokārt izpaužas šādos aspektos:
Pirmkārt, caurules sienas biezums nav vienāds.
Caurules sienas biezuma nevienlīdzība galvenokārt notiek visdeformētākajās caurules daļās. Piemēram, elkoņa sienas aizmugures biezums ir plānāks nekā citās daļās; Kā noteikts attiecīgajos valsts standartos. Cauruļu detaļu maksimālais sienas biezuma samazinājums nedrīkst pārsniegt 1 2 un 5 no tā nominālā biezuma, bet laukā tiek konstatēts, ka sienu biezuma samazinājums ir no 2 līdz 30. Šādu problēmu pārbaudei ir Bieži vien to ir grūti atrast ar vispārīgiem suportiem un citiem mērinstrumentiem, un tajā laikā var izmērīt tikai biezuma mērīšanu ar ultraskaņu.
Otrkārt, cietība pārsniedz standartu.
Cietības problēma, kas pārsniedz standartu, galvenokārt ir saistīta ar termiskās apstrādes procesa problēmu pēc veidošanās. Parasti šo problēmu var atrisināt.
Treškārt, materiāli un apstrādes procesi radīja trūkumus.
Šādas problēmas ir visnekaitīgākās ierīces drošībai. Tā&# 39 pārbaudīšana ir apgrūtinošāka. Faktori, kas rada defektus, kļūst arvien sarežģītāki, kas ietver paša materiāla defektus un apstrādes un ražošanas procesa problēmas, kā arī nepareizas termiskās apstrādes procesu radītus defektus. Kāpēc viņi rada drošības apdraudējumus un kā no tiem izvairīties? Tagad ņemiet trīsvirzienu piemēru, lai veiktu analīzi pa vienam.
1, izejvielu problēma.
Mēs to zinām caurulēm, kuras iztur augstu temperatūru un augstu spiedienu, kā arī viegli uzliesmojošām un sprādzienbīstamām vielām. Izejvielu kvalitāte tieši ietekmē to cauruļu kvalitāti, kuras tiek izmantotas šādu cauruļu ražošanā, oglekļa tērauda caurulēm, lielākoties GBG 313 0-85" augstspiediena katlu bezšuvju tērauda cauruļu" ;, GB6479- 86" mēslojuma aprīkojums ar augstspiediena bezšuvju tērauda caurulēm" GB9448-88" bezšuvju tērauda caurule naftas krekinga" un GB81 63-87 (bezšuvju tērauda caurule transporta šķidrumam) un citi standarta materiāli. Šāda veida caurulēm tērauda dzirnavām jāveic ūdens spiediena pārbaude, balstoties uz saknēm. Liela un vidēja izmēra tēraudam, bieži ar virpuļa vai ultraskaņas prāmja ievainojumiem (uT), nevis ūdens spiediena testēšanu, piemēram, stingri saskaņā ar valsts un attiecīgajiem testēšanas standartiem, cauruļu kvalitāti joprojām var garantēt. Bet dažreiz neizbēgami būs noplūdes pārbaude, kļūdaina pārbaude un vēl jo vairāk tāpēc, ka cauruļu iegādes kanāli ir sajaukti, dažas nepārbaudītas izejvielas nonāk cirkulācijas laukā, tāpēc ienākošajai caurulei, jo īpaši beztaras no tērauda cauruļu rūpnīcā tieši iegādātie materiāli. Papildus standartam vajadzētu būt visaptverošai atkārtotai pārbaudei, tai arī jāpalielina atkārtotas inspekcijas likme vai pat katras saknes pārbaudes, bet. Sākot no mūsu kontakta ar daudzu plaša mēroga cauruļu ražošanas izmeklēšanu, daudzās ražotnēs, kas iegādājas cauruļu atkārtotas pārbaudes kontroli, nav stingra, akla vēstule no materiālu rūpnīcas kvalitātes sertifikāta (ir vērts atzīmēt, ka daži rūpnīcas kvalitātes sertifikāti problēmas autentiskumu) un tikai ar divkāršu cauruļu pārbaudes parādīšanos ar šīm nekvalificētajām cauruļu caurulēm, tās kvalitāti ir grūti garantēt. Turklāt daudzi ražotņu pārbaudes līdzekļi nav nedz moderni, nedz perfekti, tāpēc dažas nekvalificētas caurules ir viegli kvalificējamu produktu rūpnīcā.
2, apstrādes procesa problēmas.
Pašlaik vietējo ražotāju pārstrāde un formēšana parasti izmanto šādas metodes:
(1) aukstā štancēšana;
(2) karstās presēšanas formēšana;
(3) Eļļas spiediena veidošana.
Kopējās cauruļu kvalitātes problēmas un risinājumi būvniecībā.
Ternāciju ar lielāku diametru un biezāku sienu iekšējās un ārējās sienas zelta fāzes audiem tiek izmantotas pēdējās divas formēšanas metodes, un šo divu metožu veidošanās laiks parasti prasa no 1 līdz 2 minūtēm, un dažas var sasniegt pat 3 minūtes. Šajās minūtēs tas, kā saglabāt relatīvo temperatūras stabilitāti, ir galvenais caurules kvalitātes jautājums, piemēram, ja temperatūras starpība ir pārāk liela, izraisīs nevienmērīgu tērauda šķiedru audu plūsmu, īpaši lielākas deformācijas gadījumā. Tā kā tā ir liela plastiskā deformācija, piemēram, zemā temperatūra, tas izraisa sacietēšanu aukstā stāvoklī un rada trauslus bojājumus.
3, pēc termiskās apstrādes veidošanas.
Galīgā termiskā apstrāde pēc trīs veidu formēšanas var ievērojami uzlabot tērauda mehāniskās īpašības. Īpaši rotaļlietu ražošanas uzņēmumiem ar mazāk modernām pārstrādes metodēm ir īpaši svarīgi izvēlēties pareizo termiskās apstrādes sistēmu un procesu. Gb12459-90" tērauda metināšanas bezšuvju cauruļu daļas, ir noteikts, ka auksti veidotas oglekļa tērauda cauruļu detaļas jāapstrādā ar pozitīvu ugunsgrēka vai siltuma atkāpšanos. Tātad, kuru termisko apstrādi izvēlēties, it īpaši to, kura ugunsdzēšanas sistēma ir laba, standartā, ko nosaka atbilstoši ražošanas procesam, nav izvēles vai skaidrojuma. Autore uzskata, ka neatkarīgi no tā, kura termiskās apstrādes sistēma tiek izvēlēta, tās mērķis ir uzlabot caurules mehāniskās īpašības un palielināt tās izturību. Aukstā ekstrūzijas formēšanas procesa laikā tērauda audi ievērojami mainīsies, pateicoties lielajām plastiskajām deformācijām, piemēram, acīmredzamiem lentes audiem, lieliem graudiem, kristālu atdalīšanai, saskarnes slīdēšanai utt. Šīs organizatoriskās izmaiņas ievērojami ietekmē tērauda griešanu un darbību. Lai pārvarētu šīs nelabvēlīgās izmaiņas, termiski apstrādājot, pilnībā jāmaina šo izmaiņu struktūra, lai to graudi būtu rafinēti un vienmērīgi sakārtoti. Lai to panāktu, ir jāizmanto pilnībā aizdedzes process pozitīvā vai tālākajā stāvoklī. Daudzi cauruļu ražotāji to pilnībā nezina. Kādu iemeslu dēļ viņi izveidoto cauruli veica tikai stresu samazinošā termiskajā apstrādē, kas būtiski nemainīja caurules zelta fāzes organizāciju un veiktspēju, apgrūtinot caurules kvalitātes garantēšanu.
Populāri tagi: cnc mehāniskās apstrādes virpošanas frēzēšanas daļas auto piederumu auto rezerves daļas, Ķīna, ražotāji, piegādātāji, rūpnīca, vairumtirdzniecība, pielāgoti, izgatavoti Ķīnā
Pāri
nēNākamo
nēNosūtīt pieprasījumu
Jums varētu patikt arī


