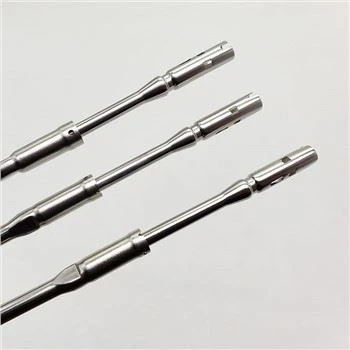
Nerūsējošā tērauda salmiņš ar lāzera marķējumu
Apraksts
Tehniskie parametri
| Ātra detaļa |
Izcelsmes vieta: | Guangdong, Ķīna |
| Zīmola nosaukums: | OEM |
| Modeļa numurs: | OEM |
Tehnika: | pasūtījuma |
| Savienojums: | atkarīgs no tava |
| Forma: | kvadrātā vai atkarīgs no tava |
Mikroapstrāde vai nē: | mikroapstrāde |
| Krāsa: | pasūtījuma |
| Izmērs: | pasūtījuma |
| Virsmas apstrāde: | Pulēšana, apšuvums |
| Galvas kods: | Kvadrāts |
| Materiāls: | nerūsējošais tērauds |
| Osta: | Šenžena |
Pielietojums: | Pievienojiet caurules |
| Sertifikāts: | ISO 9001 |
| Sīkāka informācija par iepakojumu: | OPP plastmasa iekšpusē, kastīte ārpusē vai pēc klienta&# 39 pieprasījuma. |
| Produktu izstāde |


| Citi produkti |


| Sazinies ar mums |

 BlockD, DianlianSciencePark, MatianSt., GuangmingDistrict, Shenzhen518106, Ķīna
 +8613477665385
 13477665385
| Mūsu aprīkojums |


| Jaunākās ziņas |
Nerūsējošā tērauda apstrādes grūtībām galvenokārt ir šādi aspekti:
Šis materiāla tips ir spēcīgs, griešanas spriegums ir liels, plastiskā deformācija ir liela, tāpēc griešanas spēks ir liels. Turklāt materiāla siltuma vadītspēja ir ārkārtīgi slikta, kā rezultātā palielinās griešanas temperatūra, un augsta temperatūra bieži tiek koncentrēta šaurā vietā pie instrumenta asmeņa, tādējādi paātrinot instrumenta nodilumu.
Austereo nerūsējošais tērauds un daži no augstas temperatūras leģēta nerūsējošā tērauda ir Australoid audi, griešanas procesa sacietēšanas tendence ir liela, parasti vairākas reizes pārsniedz parasto oglekļa tēraudu, darbarīki apstrādes cietināšanas zonas griešanas laikā, tādējādi samazinot instrumenta kalpošanas laiku.
Gan Austereo, gan Mars nerūsējošo tēraudu raksturo spēcīga skaidu griešana un augsta griešanas temperatūra apstrādes laikā. Kad spēcīgas skaidas plūst caur priekšējo virsmu, tas radīs līmēšanu, metināšanu un citas lipīgas nažu parādības, ietekmējot apstrādes detaļu virsmas raupjumu.
Iepriekš minētie materiāli parasti satur elementus ar augstu kušanas temperatūru, plastiskumu, augstu griešanas temperatūru, lai darbarīki ātrāk nodiltu, slīpēšana, nažu maiņa notiktu bieži, tādējādi ietekmējot ražošanas efektivitāti, uzlabojot instrumenta lietošanas izmaksas.
Nerūsējošā tērauda detaļu apstrāde.
1. Urbšana.
Skolēnu apstrāde.
Šī materiāla rūdīšanas detaļu apstrādei var izmantot CBN (kubiskā bora nitrīda) asmeni, CBN cietība ir tikai otrā dimants, cietība līdz 7000 līdz 8000HV, tik augsta nodilumizturība, salīdzinot ar dimantu, CBN izcilā priekšrocība ir daudz lielāks karstums izturība nekā dimants, līdz 1200 grādiem C, var izturēt augstu griešanas temperatūru. Turklāt tā ķīmiskā inerce ir ļoti liela, un dzelzs metāli temperatūrā 1200 līdz 1300 grādi C nespēlē ķīmisku lomu, tāpēc tas ir ļoti piemērots nerūsējošā tērauda materiālu pārstrādei. Tā darbarīks ir desmitiem reižu lielāks nekā karbīda vai keramikas darbarīks.
Urbjot nerūsējošā tērauda materiālus ar keramikas instrumentiem, vairumā gadījumu keramikas darbarīki tiek sagriezti ar negatīvu priekšējo leņķi. Priekšējā stūra lielums parasti jāizvēlas no -5 līdz -12 grādiem. Tas veicina griešanas malas nostiprināšanu, piešķirot keramikas instrumenta priekšrocībām pilnīgu spiediena izturību. Aizmugurējā stūra izmērs tieši ietekmē instrumenta nodilumu, kā arī ietekmē griešanas malas izturību, parasti izmantojot 5 līdz 12 grādus. Galvenās nobīdes izmaiņas ietekmē radiālā un aksiālā griešanas spēka izmaiņas, kā arī griezuma platuma lielumu un griešanas biezumu. Tā kā procesa sistēmas vibrācijas ir ļoti nelabvēlīgas keramikas darbarīkiem, galvenā leņķa izvēlei jābūt tādai, kas samazina šo vibrāciju, parasti izvēlas no 30 līdz 75 grādiem. Ja kā instrumenta materiālu izmanto CBN, instrumenta ģeometriskie parametri ir no 0 līdz 10 grādiem priekšējā leņķī, 12 līdz 20 grādi aizmugures leņķī un 45 līdz 90 grādi galvenajā leņķī.
(4) Instrumenta malai jāuztur asa instrumenta mala, kā arī asai malai, lai samazinātu apstrādes sacietēšanu, apsēklošanas un atkārtotās ēdināšanas naža daudzumam nevajadzētu būt pārāk mazam, lai novērstu instrumenta sagriešanu sacietēšanas slānī, kas ietekmē instrumenta kalpošanas laiku .
(6) Griešanas apjoma izvēle atbilstoši nerūsējošā tērauda materiāla īpašībām, apstrāde jāizvēlas ar mazu ātrumu un lielāku griešanas daudzumu.
Populāri tagi: nerūsējošā tērauda salmi ar lāzera marķējumu, Ķīna, ražotāji, piegādātāji, rūpnīca, vairumtirdzniecība, pielāgoti, izgatavoti Ķīnā
Pāri
nēNākamo
nēNosūtīt pieprasījumu
Jums varētu patikt arī